 0


Notizie del settore
Casa / Notizia / Notizie del settore / Come sono realizzati i cuscinetti a sfera? Il processo di produzione completo, passo dopo passo

2026-09-21
Un cuscinetto a sfere diventa cuscinetto nella fase di rettifica, non prima. La forgiatura, la tornitura e il trattamento termico preparano forme di acciaio temprato; la rettifica e la lappatura impostano quindi i micron che decidono quanto silenziosamente gira il cuscinetto, quanto carico trasporta e quanto dura. Questo ordine è importante per chiunque acquisti cuscinetti, perché spiega dove si colloca il costo, perché due preventivi per la stessa dimensione possono differire così ampiamente e perché i problemi di qualità di solito risalgono a poche fasi specifiche e controllabili.
Apri un cuscinetto 608 guasto di un motore di ventola o di una ruota da skateboard e l'anatomia è quasi deludentemente semplice: un anello interno, un anello esterno, una fila di sfere indurite, una gabbia che impedisce alle sfere di toccarsi e una pellicola di grasso. La questione della produzione è come queste cinque cose fondamentali vengono realizzate con una precisione tale da funzionare a decine di migliaia di giri al minuto. La risposta sono due linee di produzione parallele – una per gli anelli, una per le sfere – che si incontrano solo durante l’assemblaggio finale.
Questa guida segue il processo completo nel modo in cui viene effettivamente gestito da una fabbrica di cuscinetti a sfere a gola profonda: selezione delle materie prime, forgiatura, tornitura, trattamento termico, produzione di sfere, rettifica, superfinitura, assemblaggio e test sui lotti. Vengono inoltre trattati i cuscinetti rivestiti, il controllo di qualità, i controlli importanti prima dell'ordine e le domande che gli acquirenti sollevano più spesso. La descrizione riflette la produzione secondo un sistema di qualità ISO9001:2015 in uno stabilimento con una produzione annua di 30 milioni di apparecchi.
Un cuscinetto a sfere a gola profonda contiene quattro componenti solidi e un materiale di consumo, ciascuno dei quali segue un percorso di produzione completamente diverso. Questa suddivisione è la chiave per comprendere le differenze di qualità tra i fornitori: ogni componente comporta le proprie modalità di guasto e un passo debole – un calore di acciaio sporco, una palla morbida, una pista ruvida – è sufficiente per trascinare giù l’intero assemblaggio.
Il percorso del carico attraverso queste parti spiega il requisito di precisione. Ogni unità di forza che passa dall'albero all'alloggiamento attraversa due piste, un pacco di sfere ed un film lubrificante misurato in micron. Se una pista è ruvida o una sfera non è rotonda, lo stress da contatto si concentra sui microscopici punti più alti e quei punti diventano i primi punti di fatica. Questo è il motivo per cui la produzione di cuscinetti non è tanto una questione di modellare l’acciaio quanto piuttosto la rimozione delle ultime tracce di errore.
La maggior parte dei cuscinetti a sfere a gola profonda nel mondo iniziano come acciaio al cromo, un grado di cromo ad alto contenuto di carbonio che viaggia sotto diversi nomi nazionali: AISI 52100 negli Stati Uniti, 100Cr6 in Germania, SUJ2 in Giappone e GCr15 in Cina. La chimica è volutamente semplice, circa l'1% di carbonio e l'1,5% di cromo, perché il valore non sta nella lega esotica ma nella pulizia. Le inclusioni dure non metalliche nell'acciaio sporco agiscono come punti di concentrazione delle tensioni e durante il servizio appaiono come rumore e scheggiature precoci per fatica. Questo è il motivo per cui una fabbrica seria verifica ogni lotto termico in entrata mediante analisi spettrale invece di fidarsi solo del certificato dello stabilimento.
I gradi inossidabili sono adatti ad ambienti corrosivi e si dividono in due opzioni molto diverse. AISI 440C è un acciaio inossidabile martensitico che si indurisce come l'acciaio al cromo, mantenendo 56-60 HRC e resistendo alla ruggine, il che lo rende una scelta standard per attrezzature alimentari, aree di lavaggio e prodotti umidi per esterni. L'AISI 304 non può essere affatto indurito mediante trattamento termico - rimane morbido, al di sotto di circa 200 HB - quindi i cuscinetti 304 scambiano la capacità di carico con la massima resistenza alla corrosione. L’acciaio al carbonio si colloca all’altra estremità della scala: riduce i costi per prodotti leggeri come giocattoli e rotelle a bassa velocità, ma non può eguagliare l’acciaio al cromo in termini di durezza o resistenza alla fatica.
| Materiale | Tratti chiave | Durezza tipica | Usi comuni |
|---|---|---|---|
| Acciaio al cromo (AISI 52100 / GCr15) | Alto contenuto di carbonio più circa 1,5% di cromo; eccellente resistenza alla fatica da rotolamento | 60-64 HRC dopo il trattamento termico | Motori, elettrodomestici, utensili elettrici, pompe, componenti automobilistici |
| Acciaio al carbonio | Costo inferiore, precisione inferiore e durata a fatica più breve | Sotto acciaio cromato temprato | Giocattoli, rotelle, ferramenta leggera |
| Acciaio inossidabile AISI 304 | Austenitico; non può essere indurito; massima resistenza alla corrosione | Sotto circa 200 HB (morbido) | Attrezzature alimentari, aree umide e di lavaggio con carichi modesti |
| Acciaio inossidabile AISI 440C | martensitico; inossidabile temprabile con forte resistenza alla corrosione | 56-60 HRC dopo il trattamento termico | Prodotti per uso alimentare e per esterni che necessitano di una reale capacità di carico |
La produzione degli anelli e quella delle sfere si svolgono come due linee parallele che convergono solo durante l'assemblaggio. Sulla linea ad anelli la sequenza è forgiatura, ricottura, tornitura, trattamento termico e rettifica; sulla linea della palla avviene la ricalcatura, la scottatura, il trattamento termico, la rettifica e la lappatura. La panoramica seguente segue l'ordine utilizzato nell'officina di un impianto di cuscinetti a sfere a gola profonda.
La tracciabilità attraversa ogni fase. Ogni billetta conserva il proprio numero di colata, ogni lotto registra il funzionamento del forno e ogni lista di imballaggio fa riferimento al lotto di produzione, in modo che un cuscinetto finito possa essere ricondotto al relativo certificato di acciaio. In un sistema ISO 9001:2015 questa non è una documentazione facoltativa: quando un cliente segnala un rumore mesi dopo, la tracciabilità determina se la causa risiede in un lotto di acciaio, un ciclo di trattamento termico o un'impostazione di assemblaggio - e tale distinzione decide se la risposta giusta è lo smistamento, la rilavorazione o una correzione del processo.
Le sfere dei cuscinetti non vengono mai tagliate in sfere. Vengono colpiti quasi rotondi, quindi fatti rotolare l'uno contro l'altro sotto abrasivo finché ogni superficie non raggiunge la media: un processo autocorrettivo che trasforma il filo di acciaio duro in sfere rotonde in una frazione di micron. Poiché le parti sono in acciaio temprato, gli utensili da taglio si usurerebbero immediatamente; la modellatura abrasiva è l'unico percorso pratico.
Il motivo per cui il processo funziona è la geometria: una palla non ha un asse fisso. Ruota liberamente nelle scanalature e presenta ogni punto della sua superficie all'abrasivo, quindi un punto alto è sempre la prossima cosa che verrà consumata. La palla che sporge viene colpita dopo; il processo rimuove i propri errori. Questo è ciò che rende possibile la produzione in serie di sfere in modo più accurato di quasi qualsiasi altro pezzo lavorato.
Il sistema di classificazione assegna numeri alla rotondità. Nella convenzione standard di classificazione delle sfere, il numero del grado è la deviazione massima consentita da una sfera perfetta in micropollici, quindi il Grado 100 consente circa 2,5 micron, il Grado 25 consente 0,64, il Grado 10 consente 0,25 e il Grado 5 consente solo 0,13. La maggior parte dei cuscinetti a gola profonda commerciali funzionano con sfere di grado 100; i motori silenziosi degli elettrodomestici e i mandrini di precisione giustificano il grado 10 o superiore. Ogni gradino più in basso nella scala di qualità aggiunge tempo di lappatura e costi di ispezione, il che rende la qualità delle sfere uno dei fattori di costo più silenziosi all'interno di qualsiasi preventivo di cuscinetto.
La rotondità da sola non è ancora sufficiente: le palline devono anche corrispondere ai loro anelli. Poiché nessun processo di rettifica è perfettamente ripetibile, le sfere finite vengono suddivise in gruppi dimensionali misurati in frazioni di micron, e agli anelli rettificati dello stesso lotto viene abbinato il gruppo che ripristina il gioco interno previsto. Questo assemblaggio selettivo è una pratica standard in tutto il settore ed è un motivo in più per cui le fabbriche di cuscinetti misurano tutto due volte: una volta per classificare e una volta per provare.
La macinazione modella l'acciaio, ma il trattamento termico decide se sopravvive. Una pista perfettamente rettificata senza la durezza corretta si ammaccerebbe e si sfalderebbe sotto carico in pochi giorni, quindi il forno, non la rettificatrice, è il luogo in cui un pezzo di acciaio sagomato diventa effettivamente materiale portante.
Per l'acciaio al cromo, gli anelli grezzi e le sfere vengono riscaldati a circa 840 °C finché la struttura non si trasforma in austenite, raffreddata in olio abbastanza velocemente da bloccare la martensite dura, quindi temperata a circa 160 °C per alleviare lo stress interno. Il risultato è 60-64 HRC: abbastanza duro da resistere alla fatica da contatto volvente, abbastanza duro da non rompersi sotto shock. Salta l'ira e le parti rimangono fragili; il sovratemperamento e la durezza diminuiscono insieme alla durata.
Il controllo in questa fase è invisibile su una parte finita ed è costoso da falsificare. L'uniformità della temperatura del forno, le condizioni dell'olio di raffreddamento e il tempo di immersione determinano se un intero lotto rientra nelle specifiche o si indebolisce. Anche la distorsione deve essere gestita: gli anelli trattati termicamente si deformano leggermente e il processo deve mantenere tale deformazione all'interno del margine di macinazione, altrimenti la linea di macinazione ripaga l'errore del forno con cicli aggiuntivi. Le qualità di precisione aggiungono un ulteriore passaggio: un trattamento a freddo profondo che trasforma l'austenite trattenuta e stabilizza le dimensioni nel corso degli anni di servizio.
Obiettivi di durezza dopo il trattamento termico: l'acciaio al cromo (AISI 52100 / GCr15) raggiunge 60-64 HRC; L'acciaio inox AISI 440C raggiunge i 56-60 HRC; L'acciaio inossidabile AISI 304 non è temprabile e rimane al di sotto di circa 200 HB.
È qui che la spaccatura dell'acciaio inossidabile diventa fisica. Le parti 440C passano attraverso gli stessi forni e escono con una durezza utilizzabile, mentre gli anelli 304 non possono indurirsi affatto. Questo singolo fatto metallurgico spiega perché i cuscinetti 304 sono adatti ad applicazioni umide e soggette a corrosione con carichi modesti, e perché 440C è la risposta quando un'applicazione necessita contemporaneamente di resistenza alla corrosione e capacità di carico reale.
Ogni anello arriva alla linea di macinazione volutamente sovradimensionato. La macinazione elimina tale tolleranza e, allo stesso tempo, definisce le tolleranze per le quali un acquirente paga effettivamente, il che la rende la fase più influente dell'intera catena di produzione.
La sequenza è fissa: rettificare prima le facce per creare un piano di riferimento, poi il diametro esterno e il foro, quindi la pista. Il liquido di raffreddamento funziona costantemente, perché una ruota momentaneamente asciutta può bruciare la superficie e creare microfessure che si nascondono all'interno di una parte apparentemente buona finché non si rompe prematuramente. Dopo la rettifica delle piste, una passata di superfinitura con pietre fini riduce la ruvidità della superficie ben al di sotto di 0,1 micron Ra: una finitura che assomiglia a uno specchio e, cosa più importante, consente alla pellicola lubrificante di formarsi e di sostenere adeguatamente il carico. Saltare o accorciare la superfinitura è uno dei modi classici per ridurre i costi in modo invisibile, e riappare sempre in seguito come rumore e durata ridotta.
| Classe ISO | Equivalente ABEC | Ciò che stringe | Applicazioni tipiche |
|---|---|---|---|
| P0 | ABEC1 | Tolleranze dimensionali standard | Motori generali, elettrodomestici, utensili elettrici, pompe |
| P6 | ABEC3 | Eccentricità e tolleranza della larghezza più strette | Motori, utensili elettrici, cambi migliori |
| P5 | ABEC5 | Controllo della concentricità a livello di micron | Mandrini di macchine utensili, strumenti di precisione |
| P4 | ABEC7 | Geometria molto stretta per l'alta velocità | Mandrini ad alta velocità, aerospaziale, manipoli dentali |
La scelta di una classe è una decisione in termini di costi, non uno status symbol. Il motore di un elettrodomestico, una pompa dell'acqua o un utensile elettrico normalmente funziona correttamente su P0 (ABEC 1); pagando per P5 si acquista la tolleranza che l'applicazione non utilizza mai. Mandrini di macchine utensili, motori ad alta velocità e strumenti di misura sono i casi in cui P5 e P4 guadagnano davvero il loro prezzo. Quando due preventivi per la stessa dimensione differiscono nettamente, la classe di tolleranza è uno dei primi elementi da confermare per iscritto, subito dopo la specifica dell'acciaio.
L'assemblaggio è breve nel tempo e lungo nelle conseguenze. Due linee di produzione parallele convergono e le parti meno costose del cuscinetto – gabbia, grasso e guarnizioni – finiscono per decidere gran parte del suo comportamento nel mondo reale.
Le gabbie in acciaio stampato sono quelle predefinite nei cuscinetti a gola profonda di piccole dimensioni: economiche, rigide e rivettate insieme da due metà. Le gabbie in nylon sono più silenziose e non arrugginiscono, motivo per cui prevalgono sui cuscinetti per apparecchi a bassa rumorosità, con il compromesso di una temperatura massima di circa 120 °C. L'ottone appare in cuscinetti più grandi o speciali dove la robustezza e la resistenza al calore sono importanti insieme.
Gli anelli e le palline si incontrano in gruppi abbinati. Il gruppo di dimensioni delle sfere viene selezionato rispetto alle piste misurate in modo che il cuscinetto assemblato si sposti all'interno del gioco interno previsto: il minuscolo movimento libero tra gli anelli che si restringe quando il cuscinetto viene montato e si riscalda. Il gioco standard (C0) è adatto alla maggior parte delle applicazioni; è specificato un gioco C3 maggiore quando l'anello interno è caldo o si adatta saldamente all'albero. Le sfere vengono caricate nello spazio tra gli anelli spostati, distanziate uniformemente, e le tasche della gabbia vengono scattate o rivettate attorno ad esse prima che il cuscinetto assemblato venga sottoposto al lavaggio finale, poiché i residui di macinazione lasciati all'interno sono una fonte di rumore che nessuna guarnizione può rimuovere.
Il grasso riempie da circa un quarto a un terzo dello spazio interno libero. Troppo poco e il cuscinetto corre rapidamente verso il contatto con il metallo; troppo e la zangolatura aumenta la temperatura e il rumore. Per gli acquirenti vale la pena confermare esplicitamente le specifiche del grasso, poiché stabiliscono il limite di velocità, il comportamento alle basse temperature e la durata esente da manutenzione del prodotto finito.
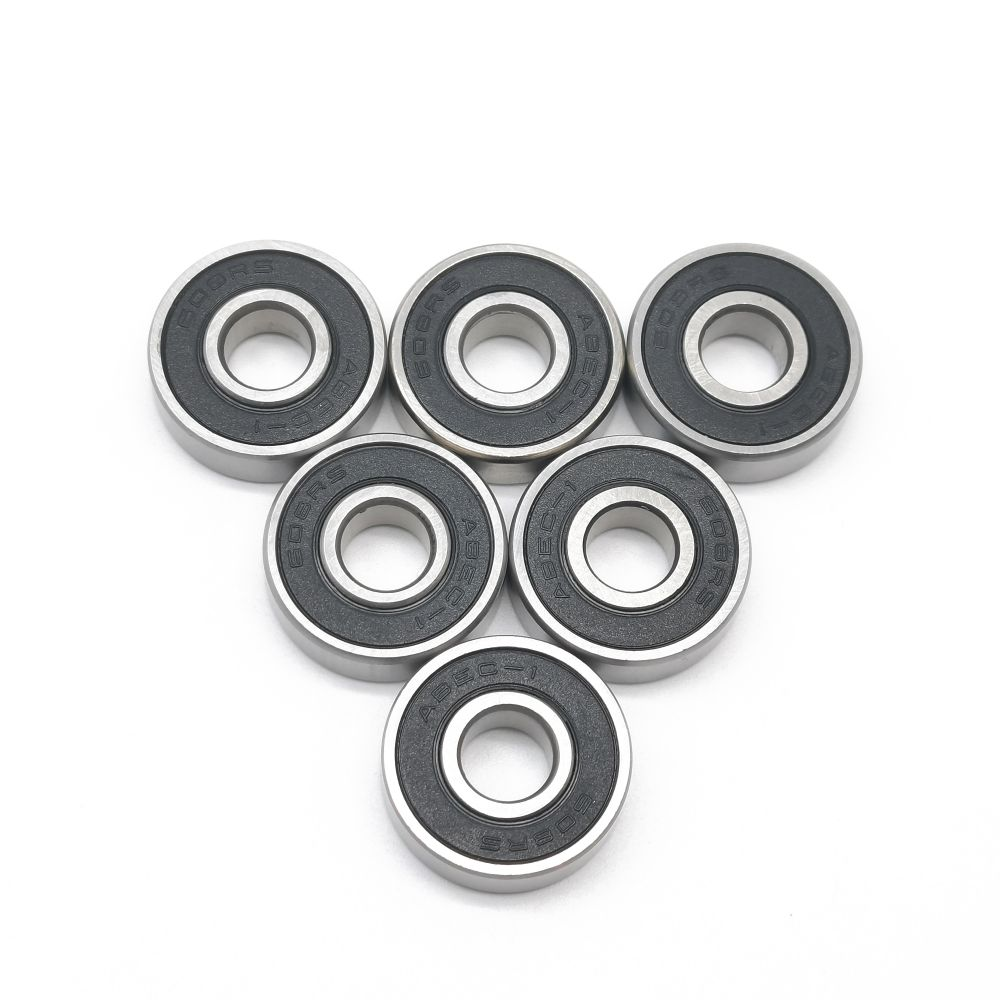
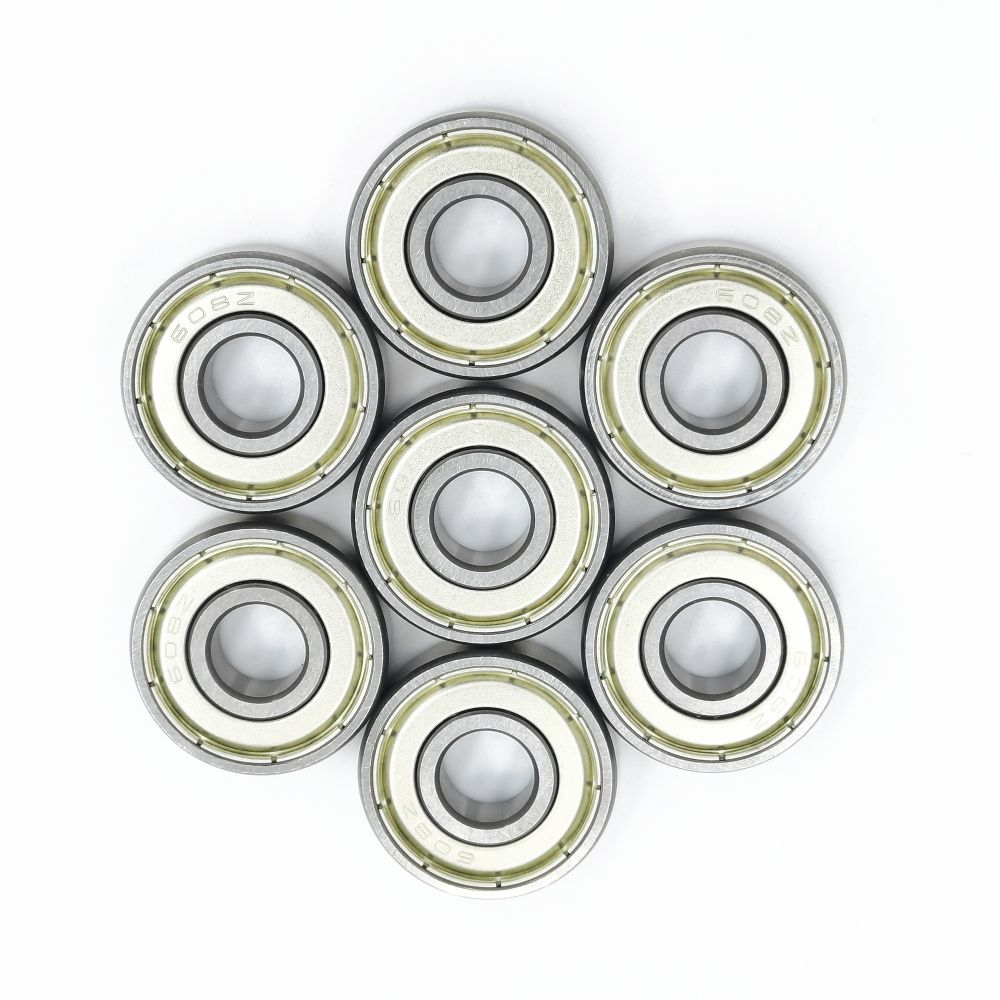
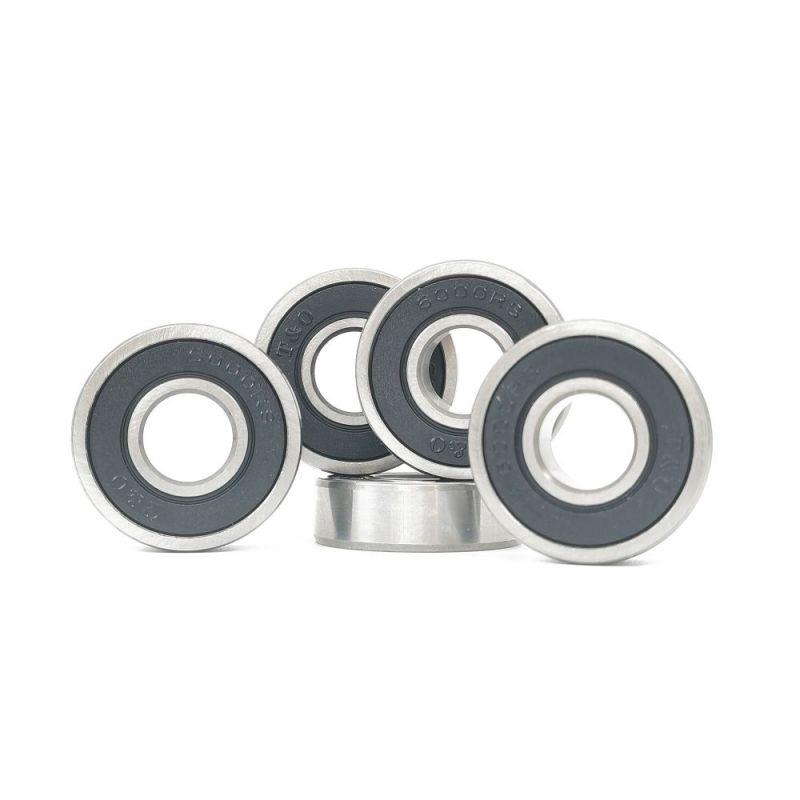
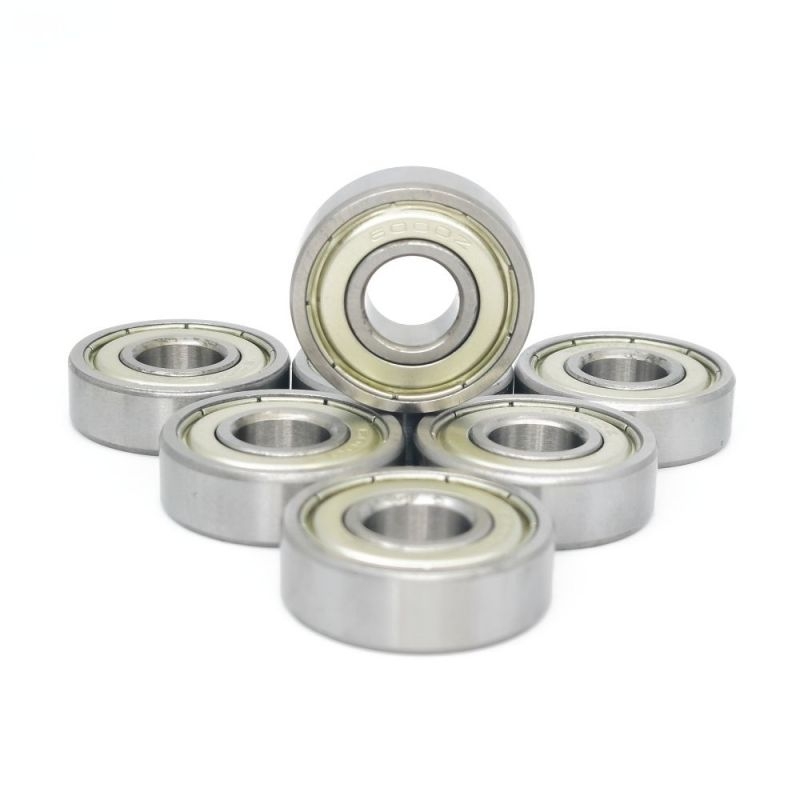
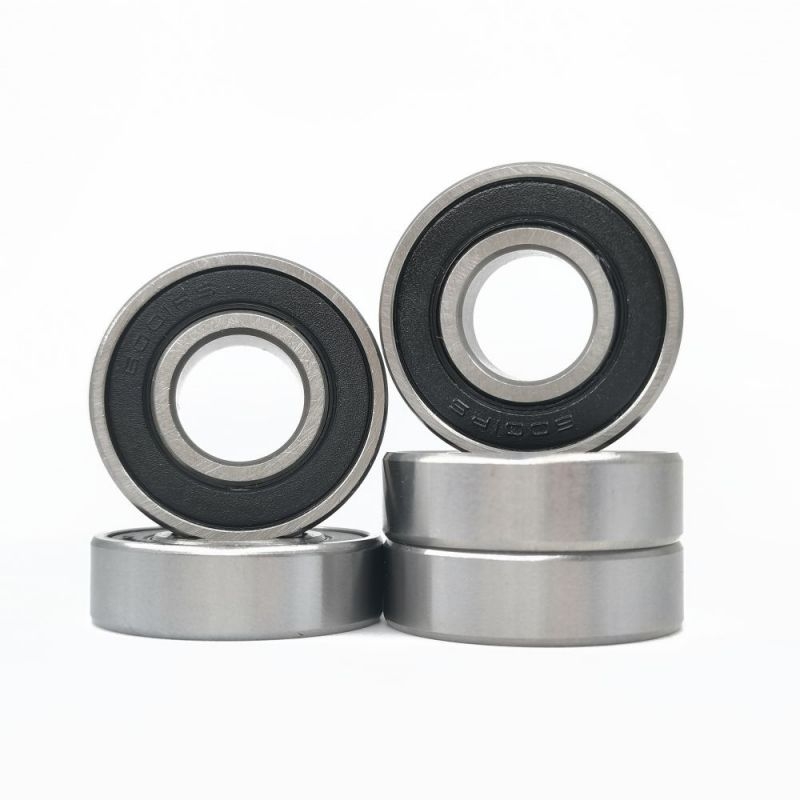
ZZ significa due scudi metallici: senza contatto, resistenza minima, efficace contro la polvere grossolana, moderata contro l'acqua. 2RS significa due guarnizioni in gomma, solitamente NBR, a leggero contatto con l'anello interno: molto meglio contro polvere fine e umidità, coppia di rotazione leggermente superiore e una temperatura massima pratica di circa 110 °C. La scelta giusta è ambientale: condizioni asciutte, veloci e pulite tendono verso ZZ; l'attrezzatura bagnata, polverosa o lavata tende verso 2RS.
Il classico risultato di questo processo Cuscinetto a sfere a gola profonda sigillato con doppio ferro 608ZZ Cuscinetto in acciaio cromato da 8 x 22 x 7 mm con doppia schermatura in metallo: la dimensione piccola più comune in motori, utensili e hardware. Visualizza le specifiche del prodottoPrima dell'imballaggio, i gradi a bassa rumorosità superano i test di vibrazione al 100%, mentre i gradi standard vengono controllati mediante campionamento. Ogni cuscinetto riceve una pellicola di olio antiruggine e una confezione sigillata. La conservazione è parte della produzione, non un ripensamento: un cuscinetto dimensionalmente perfetto che arrugginisce in un magazzino umido prima dell'installazione conta comunque come una consegna difettosa.
Alcuni cuscinetti sono progettati per essere silenziosi e rispettosi delle superfici anziché estremamente duri, e ciò si ottiene con un secondo processo di stampaggio che avvolge l'anello esterno in plastica o poliuretano.
Il cuscinetto di base, comunemente della serie 608, 626 o 6000, viene lavato e montato nell'anima dello stampo. La plastica fusa o il poliuretano termoplastico viene iniettato attorno all'anello esterno, si lega ad esso mentre si raffredda e esce con il profilo di lavoro formato nello stesso passaggio: un battistrada piatto per i rulli, una scanalatura a V o una scanalatura a U per i binari di scorrimento, in colori come bianco, nero, arancione e verde che i clienti utilizzano per mantenere identificabili a colpo d'occhio le loro linee di prodotti.
Il rivestimento modifica il comportamento dell'intera ruota. Gli strati di plastica e PU smorzano il rumore metallico che l'acciaio duro trasmette ai telai dei mobili, alle porte scorrevoli, alle finestre e alle strutture dei trasportatori; proteggono le superfici su cui si trovano i rulli dei cuscinetti da graffi e usura; e il poliuretano aggiunge presa e assorbimento degli urti per il carrello e le ruote di trasporto, tipicamente specificati nella fascia di durezza 85-95 Shore A. Nei mobili, nei prodotti per bambini e nell'hardware per la casa, lo strato rivestito spesso fa la differenza tra un prodotto che sembra economico e uno che sembra finito.
Il rischio tecnico è l'adesione. Un rivestimento mal fissato può delaminarsi dopo settimane di laminazione e, sebbene il guasto sembri essere un problema del rivestimento, la causa principale è solitamente la preparazione della superficie, la chimica del legame o la progettazione dello stampo. I produttori affidabili trattano il rivestimento come un processo con ispezioni proprie (test di estrazione su campioni, programmi di manutenzione dello stampo e controlli di durezza sullo strato indurito) piuttosto che come una semplice operazione di immersione.
Esempio di cuscinetto rivestito PU608267 Cuscinetto a sfere a gola profonda rivestito in PU Un cuscinetto base 608 con uno strato di poliuretano stampato per un funzionamento silenzioso e protezione della superficie in rulli e sistemi scorrevoli. Visualizza le specifiche del prodottoUna fabbrica affidabile esegue test tre volte: sull'acciaio in entrata, nelle fasi critiche della lavorazione e sui cuscinetti finiti. La rimozione di uno qualsiasi dei tre strati per risparmiare sui costi alla fine si manifesta con lamentele sul rumore, durata ridotta o resi sul campo.
Il rumore merita un'attenzione speciale perché è il problema di qualità più comune dei prodotti finiti ed è determinato da una combinazione di fattori (grado della sfera, finitura della pista, pulizia e grasso) piuttosto che da una singola misurazione. Valutare il 100% della produzione a basso rumore è ciò che distingue un cuscinetto che ronza da uno che geme, e le tecniche dietro di esso formano una disciplina a sé stante; questo articolo su come le fabbriche controllano il rumore e le vibrazioni dei cuscinetti a sfere a gola profonda li copre in dettaglio.
La tracciabilità dei lotti chiude il ciclo. Ogni lotto di produzione si collega in avanti al numero di colata dell'acciaio e all'indietro dalla lista di imballaggio, quindi quando un cliente segnala un problema mesi dopo la consegna, la fabbrica può isolare i lotti interessati invece di tirare a indovinare. Questa capacità rimane invisibile fino al giorno in cui diventa necessaria, e quel giorno decide se una richiesta viene risolta in pochi giorni o discussa per mesi.
Due preventivi per la stessa misura 608 possono differire di un terzo ed entrambi i fornitori possono essere completamente onesti. La differenza si nasconde quasi sempre in cinque punti, quindi l'abitudine pratica è di fissarli per iscritto prima di confrontare i prezzi.
Ogni linea non controllata rappresenta un rischio di approvvigionamento documentato. L'acciaio sottospecificato si traduce in reclami di rumore nei motori finiti; la mancata classificazione delle vibrazioni si trasforma in resi da prodotti al dettaglio; la guarnizione sbagliata si traduce in dilavamento del grasso in apparecchiature bagnate. Nessuno di questi rischi appare nel listino prezzi, ed è proprio per questo motivo che figurano invece nella conferma dell'ordine.
Un esercizio utile consiste nel porre a ciascun fornitore le stesse tre domande (quale acciaio, quale durezza, quale grado di vibrazione) e richiedere i rapporti che supportino le risposte. I fornitori che testano rispondono regolarmente con documenti in poche ore; i fornitori che fanno affidamento sui reclami rispondono con aggettivi. La velocità e la sostanza di quella risposta ti dicono più sulla fabbrica di qualsiasi pagina di catalogo.
Le dimensioni standard del catalogo coprono la maggior parte delle applicazioni, ma gli ordini di valore più elevato spesso iniziano con un disegno del cliente che nessun catalogo corrisponde, ed è qui che diventa visibile la profondità del processo di una fabbrica.
Il lavoro non standard segue un percorso fisso: revisione del disegno o del campione, conferma di fattibilità su materiale e tolleranza, preparazione degli utensili, produzione del campione, approvazione, quindi produzione in lotti con lo stesso sistema di ispezione delle parti standard. Le richieste tipiche includono anelli interni estesi su uno o entrambi i lati per disposizioni di montaggio speciali, versioni a doppia fila di piccole dimensioni, larghezze speciali e cuscinetti rivestiti con profili o colori del battistrada personalizzati.
La decisione di personalizzare è principalmente economica. Se un cuscinetto standard può essere adattato con un distanziale o una piccola modifica al design, tale percorso è solitamente più economico e veloce. Se l’architettura della macchina dipende dalla parte speciale, come spesso accade nei motori, nei sistemi di scorrimento e nelle apparecchiature di trasporto, allora una fonte collaudata e non standard è meglio della riprogettazione del prodotto attorno alle dimensioni di un catalogo. La gamma di parti ad anello esteso, di dimensioni speciali e rettificate di precisione disponibile come cuscinetti di precisione non standard personalizzati mostra quanto è ampia quella categoria nella pratica.
La maggior parte è realizzata in acciaio al cromo ad alto tenore di carbonio, grado AISI 52100 (venduto anche come 100Cr6, SUJ2 o GCr15), trattato termicamente a 60-64 HRC. Gli ambienti corrosivi utilizzano l'acciaio inossidabile AISI 440C per la durezza con resistenza alla ruggine, o AISI 304 quando la massima resistenza alla corrosione è più importante della capacità di carico. L'acciaio al carbonio è presente principalmente nei prodotti leggeri e a basso costo.
Le sfere vengono stampate a freddo dal filo con una cucitura flash, lisciate, trattate termicamente, quindi rettificate e lappate tra piastre scanalate. Poiché le sfere ruotano liberamente e in modo casuale in quelle scanalature, ogni punto della superficie incontra l'abrasivo in modo uguale e i punti più alti si consumano fino a quando la sfera non raggiunge la media. Il risultato è classificato: il grado 100 consente circa 2,5 micron di deviazione, il grado 10 consente 0,25.
Più alto significa più preciso, non universalmente migliore. Le classi ABEC (o ISO P) definiscono solo le tolleranze dimensionali e di funzionamento, non la qualità dell'acciaio, il rumore, le guarnizioni o la lubrificazione. La maggior parte dei motori, delle pompe e degli apparecchi funziona correttamente su P0/ABEC 1; pagare per P5 o superiore ha senso principalmente per mandrini ad alta velocità o di precisione. Abbina la classe alla domanda e mettila per iscritto sull'ordine.
ZZ utilizza due schermi metallici senza contatto: bassa resistenza, buona contro la polvere grossolana, modesta protezione dall'acqua. 2RS utilizza due guarnizioni di contatto in gomma che toccano l'anello interno: molto meglio contro polvere fine e umidità, coppia leggermente più elevata e una pratica temperatura massima di circa 110 °C. Gli ambienti asciutti, veloci e puliti si adattano a ZZ; ambienti umidi o polverosi sono adatti a 2RS.
Il rivestimento, modellato attorno all'anello esterno, smorza il rumore, protegge le superfici contro cui rotolano i cuscinetti e, con il PU, aggiunge presa e assorbimento degli urti per carrelli e trasportatori. Profili come scanalature a V, scanalature a U e gradini piatti vengono formati direttamente nello stampo e i colori aiutano a identificare le linee di prodotto. La qualità del rivestimento dipende principalmente dall'adesione, motivo per cui è importante eseguire il test di trazione del campione.
SÌ. Le fabbriche con capacità non standard producono abitualmente anelli interni estesi, larghezze speciali, versioni a doppia fila e design rivestiti o scanalati da disegni o campioni dei clienti. Il percorso prevede la revisione del disegno, la fattibilità e l'attrezzatura, l'approvazione del campione, quindi la produzione in batch, quindi le domande pratiche da porre a un fornitore riguardano i tempi di consegna del campione e l'ispezione applicata al lotto personalizzato.


Prodotti
Contattaci
Sito mobile
Copyright© Zhejiang Yingfei Biotechnology Co., Ltd. All Rights Reserved